C70600铜镍合金三通对焊承插管件与C71500/B10/CuNi90/10镍合金管件全面解析
一、概述
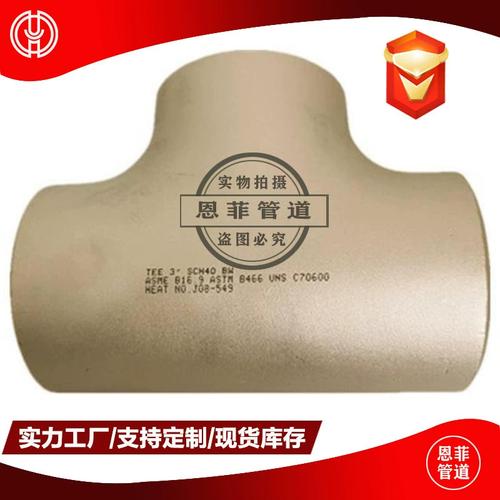
在船舶制造、海洋工程、石油化工、电力电站及海水淡化等工业领域,铜镍合金管件因其优异的耐海水腐蚀性能、良好的机械强度和加工性能而被广泛应用。其中,C70600(90/10铜镍合金)和C71500(70/30铜镍合金)是两种最常见的铜镍合金材料,而B10和CuNi90/10则是国内对应的材料牌号。本文将围绕C70600铜镍合金三通、对焊及承插管件,以及C71500、B10、CuNi90/10镍合金管件展开详细论述。
二、材料牌号解析
2.1 C70600 / B10 / CuNi90/10
C70600铜镍合金含镍量为10%,含铁1.0%~1.8%,含锰0.5%~1.0%,余量为铜。该合金具有优异的抗海水冲刷腐蚀能力和抗氯离子应力腐蚀开裂性能。其国内对应牌号为B10(GB/T 5231),国际通用称为CuNi90/10或UNS C70600。B10和CuNi90/10实际上指代同一类材料,即90%铜-10%镍合金。
2.2 C71500铜镍合金(B30 / CuNi70/30)
C71500含镍量为30%,含铁0.4%~1.0%,含锰约1.0%,余量为铜。相比C70600,C71500具有更高的耐腐蚀性和强度,尤其在高速海水流动环境下表现更为出色,但成本也相应更高。其国内对应牌号为B30。
2.3 材料性能对比
| 性能指标 | C70600 (B10) | C71500 (B30) |
|---------|-------------|-------------|
| 镍含量 | 10% | 30% |
| 抗拉强度 | ≥275 MPa | ≥380 MPa |
| 屈服强度 | ≥105 MPa | ≥170 MPa |
| 延伸率 | ≥30% | ≥30% |
| 耐海水腐蚀 | 优良 | 优异 |
| 抗冲刷腐蚀 | 良好 | 优秀 |
| 相对成本 | 较低 | 较高 |
三、三通管件类型与结构
三通管件是管道系统中用于分流或汇流的关键连接件。根据连接方式的不同,铜镍合金三通主要分为以下几种:
3.1 对焊三通
对焊三通是通过将管件端部与管道端部对接后进行焊接连接的三通管件。其特点是:
- 连接强度高:焊缝与管道等强度,适用于高压高温工况
- 密封性好:焊接连接杜绝泄漏风险
- 适用范围:DN15~DN1200大径管件
- 制造标准:ASME B16.9、GB/T 12459、HG/T 21635等
- 端部形式:坡口端(Bevel End),便于现场对焊
3.2 承插三通
承插三通是将管道插入管件承口后进行焊接或密封连接的三通管件。其特点是:
- 安装便捷:管道插入承口即可定位
- 适用较小口径:通常用于DN6~DN100
- 制造标准:ASME B16.11、GB/T 14383、SH/T 3410等
- 连接方式:承插焊(SW)或螺纹连接
- 应用场景:小口径仪表管路、液压系统、船舶管路
3.3 三通分类
按结构形式,三通还可分为:
- 等径三通:三个端口直径相同
- 异径三通:支管直径小于主管直径
- Y型三通:适用于减小流体阻力
四、制造工艺
4.1 对焊三通制造工艺
- 原材料准备:选用符合标准的C70600/C71500铜镍合金管坯或板材
- 下料:根据尺寸要求切割管坯
- 加热:将管坯加热至850~950°C
- 压制/胀形:采用液压胀形或热压成形工艺形成三通结构
- 热处理:进行固溶处理,温度约800~900°C,水淬
- 机加工:加工坡口、端面,确保尺寸精度
- 表面处理:酸洗、钝化,去除氧化皮
- 检验:尺寸检验、无损检测(RT/UT/PT)、水压试验
4.2 承插三通制造工艺
- 棒材/锻件下料
- 锻造或机加工成形
- 承口加工:按标准加工承插口尺寸
- 热处理:消除应力退火
- 表面处理与检验
五、焊接技术要求
铜镍合金管件的焊接是确保管道系统安全运行的关键环节。
5.1 焊接方法
- GTAW(钨极氩弧焊):最推荐方法,适用于打底和盖面
- GMAW(熔化极气体保护焊):适用于填充和盖面
- SMAW(焊条电弧焊):适用于现场焊接
5.2 焊接材料
| 母材 | 推荐焊丝 | 推荐焊条 |
|------|---------|----------|
| C70600/B10 | ERCuNi (含Ti) | ECuNi |
| C71500/B30 | ERCuNi | ECuNi |
5.3 焊接注意事项
- 预热:一般不需预热,环境温度低于5°C时应预热至50~100°C
- 层间温度:控制在150°C以下
- 保护气体:纯氩气,流量10~15 L/min
- 焊接热输入:控制在10~20 kJ/cm,避免过热
- 焊后处理:一般不需热处理,但需酸洗去除氧化物
- 防止污染:避免与碳钢接触,防止铁离子污染
5.4 常见焊接缺陷及预防
- 气孔:严格控制保护气体纯度和流量
- 热裂纹:控制硫、磷等杂质含量
- 未熔合:确保坡口清洁,合适焊接参数
- 晶间腐蚀:避免过高热输入,控制层间温度
六、执行标准
铜镍合金管件常用执行标准包括:
国际标准
- ASTM B366:镍合金管件标准
- ASME B16.9:对焊管件标准
- ASME B16.11:承插焊和螺纹管件标准
- ISO 15590-1:石油天然气行业用管件
- MIL-F-20670:军用工字管件标准
国内标准
- GB/T 12459:钢制对焊无缝管件
- GB/T 13401:钢板制对焊管件
- GB/T 14383:锻钢制承插焊管件
- CB/T 1222:船舶用铜合金管件
- HG/T 21635:铜制管件标准
材料标准
- ASTM B466/B467:无缝铜镍管
- GB/T 1527:铜及铜合金拉制管
- GB/T 5231:加工铜及铜合金牌号和化学成分
七、应用领域
铜镍合金三通及管件广泛应用于以下领域:
7.1 船舶与海洋工程
- 海水冷却系统管路
- 压载水系统
- 消防管路
- 船底阀门连接
7.2 电力与能源
- 核电站冷凝器管路
- 火电厂海水冷却系统
- 热交换器连接管路
7.3 石油化工
- 海水注入管路
- 化工介质输送
- 海洋平台管路系统
7.4 海水淡化
- 多级闪蒸(MSF)管路
- 反渗透(RO)系统管路
- 海水取排水管路
八、选型指南
8.1 材料选择原则
- 一般海水管路:优先选用C70600/B10,性价比高
- 高速海水、砂蚀环境:选用C71500/B30,耐蚀性更强
- 高温高压环境:选用C71500
- 小口径管路:承插三通可采用C70600
8.2 连接方式选择
- DN≥50:推荐对焊连接
- DN<50:可采用承插焊连接
- 需要频繁拆卸:可采用法兰连接
8.3 采购注意事项
- 确认材料牌号与标准一致性
- 要求提供材质证明书(MTC)
- 确认尺寸规格与公差要求
- 要求无损检测报告
- 核实制造商资质与认证
九、质量控制与检验
9.1 化学成分分析
采用光谱分析(OES)或X射线荧光光谱(XRF)对材料进行100%成分验证,确保Ni、Fe、Mn等元素含量符合标准要求。
9.2 力学性能试验
- 拉伸试验:检测抗拉强度、屈服强度、延伸率
- 硬度试验:布氏或洛氏硬度
- 冲击试验(必要时)
9.3 无损检测
- 渗透检测(PT):表面缺陷检测
- 射线检测(RT):内部缺陷检测
- 超声检测(UT):内部缺陷检测
9.4 水压试验
按照标准要求进行水压试验,通常试验压力为设计压力的1.5倍。
9.5 金相检验
检验晶粒度、相组成及有无析出相,确保材料组织均匀。
十、市场现状与发展趋势
随着海洋经济的快速发展,C70600/B10铜镍合金管件的市场需求持续增长。目前,国内主要生产厂家集中在江苏、浙江、上海等地,产品质量已接近国际先进水平。
未来发展趋势包括:
- 大口径化:随着海洋工程规模扩大,对大口径管件需求增加
- 高精度化:对尺寸公差和表面质量要求更加严格
- 复合管件:铜镍合金与其它材料的复合管件开发
- 智能制造:数字化、智能化生产线的应用
- 标准国际化:更多产品获得国际认证
十一、
C70600铜镍合金三通(对焊、承插)、C71500、B10及CuNi90/10镍合金管件是现代工业管道系统中不可或缺的重要组成部分。正确选材、规范制造、合理焊接和严格检验是确保管件安全可靠运行的关键。随着技术进步和标准体系的完善,铜镍合金管件将在海洋工程和工业领域发挥更加重要的作用。用户在选用时,应根据具体工况条件、介质特性和经济性综合考虑,选择最适合的材料和连接形式。
如若转载,请注明出处:http://www.cgthjs.com/product/13.html
更新时间:2026-09-15 02:03:35