CM4/NiCrMo-4镍合金氩弧焊丝与C276镍合金焊条2.4mm选用指南
在化工、海洋工程、核电及烟气脱硫等强腐蚀环境中,CM4/NiCrMo-4镍合金氩弧焊丝和C276镍合金焊条(2.4mm)是应用极为广泛的两种焊接材料。它们化学成分相近,但因形态和工艺不同,适用场景也有明显区别。本文从材料特性、焊接工艺及选用要点等方面进行梳理,帮助您正确选择和使用。
一、材料概述
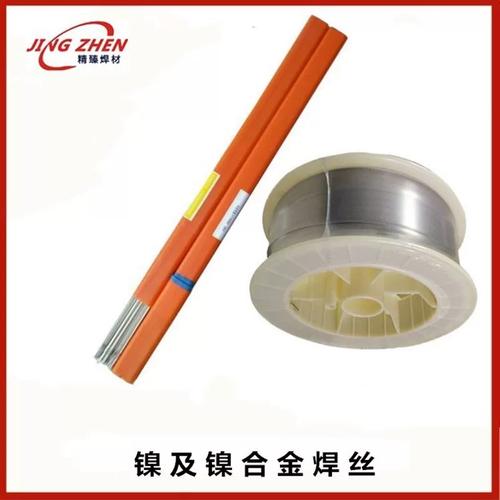
CM4/NiCrMo-4镍合金氩弧焊丝对应AWS ERNiCrMo-4标准,主要成分为镍-铬-钼-钨系,典型如哈氏合金C-276的匹配焊丝。C276镍合金焊条对应AWS ENiCrMo-4,药皮类型多为碱性低氢型。二者熔敷金属均具有优异的耐点蚀、耐缝隙腐蚀和耐应力腐蚀开裂性能,尤其在含氯离子、氧化性与还原性混合酸介质中表现突出。2.4mm是常见直径,既可用于氩弧焊打底和填充,也常用于焊条电弧焊的盖面及修补。
二、焊接工艺要点
对于CM4/NiCrMo-4氩弧焊丝,推荐采用直流正接(DCEN),保护气体为纯氩(99.99%以上),气体流量约10-15L/min。焊接时尽量采用低热输入,层间温度控制在100℃以下。由于镍合金熔池流动性较差,操作中宜保持短弧、快速焊,避免横向摆动过大导致气孔和未熔合。
使用C276镍合金焊条(2.4mm)时,建议直流反接(DCEP),电流范围约50-80A。焊条使用前须按厂家要求烘干(通常300-350℃保温1-2小时)。宜采用直线运条或小幅月牙形摆动,收弧时填满弧坑。注意控制道间温度,必要时可配合水冷或空冷。
三、2.4mm规格的适用场景
2.4mm焊丝适合氩弧焊薄板(2-6mm)及厚壁管道打底。对于厚壁工件全氩弧焊效率较低时,可先用氩弧焊打底,再用C276焊条2.4mm进行填充和盖面,兼顾质量和效率。该规格也常用于小面积堆焊和缺陷修复。
四、选用与注意事项
- 匹配母材:优先用于C276、C22、C4等镍铬钼合金,也可用于低碳钢、不锈钢与镍合金异种钢焊接,但需控制熔合比。
- 清洁度要求:镍合金对硫、磷、铅等杂质敏感,焊前必须彻底清除油污、油漆和标记笔痕迹,不锈钢专用工具打磨。
- 避免热裂纹:采用低热输入、窄道焊,避免焊缝截面过大。收弧时使用衰减电流或回焊手法。
- 储存与保管:焊条需存放在干燥库房,开封后及时使用;焊丝表面应保持洁净,避免手汗污染。
- 安全防护:镍合金烟尘可能含镍、铬等重金属,应加强通风并使用个人防护装备。
五、
CM4/NiCrMo-4镍合金氩弧焊丝和2.4mm的C276镍合金焊条,一个是TIG焊的优质填充材料,一个是焊条电弧焊的可靠选择,两者搭配可以覆盖从打底到盖面的大部分焊接需求。严格控制热输入和层间温度、保持清洁、选择正确极性,是获得高质量焊接接头的关键。在实际施工前,建议根据具体工况进行焊接工艺评定,并参照相关标准(如AWS A5.14、A5.11)验收。
如若转载,请注明出处:http://www.cgthjs.com/product/6.html
更新时间:2026-09-15 09:57:39